Ammoniakalische Netzmittelwäsche ist ein Spezialverfahren, das in der Metallvorbehandlung eine wichtige, aber wenig bekannte Rolle spielt – gerade bei verzinkten Bauteilen entscheidet sie oft über die spätere Haftung der Beschichtung. Dieser Beitrag erklärt die chemische Wirkweise, wofür das Verfahren eingesetzt wird und worauf beim sicheren Umgang zu achten ist.
Was ist ammoniakalische Netzmittelwäsche?
Ammoniakalische Netzmittelwäsche ist ein Reinigungsverfahren, das ammoniakhaltige Lösungen (meist 2–5 Prozent NH₃, pH-Wert 10–11) mit speziellen Netzmitteln (Tensiden) kombiniert, um Zink- und verzinkte Stahlflächen von Zinksalzen, Fett und anderen Verunreinigungen zu befreien – eine Vorbehandlung, die vor dem eigentlichen Beschichten notwendig ist.
Warum Zinkoberflächen besondere Vorbehandlung brauchen
Frisch verzinkte Oberflächen bilden an der Luft schnell eine Zinksalzschicht (Weißrost, chemisch Zinkoxid und -hydroxid) durch Reaktion mit Luftfeuchtigkeit und Kohlendioxid, die die Haftung nachfolgender Beschichtungen erheblich beeinträchtigt – der Ammoniak löst diese Zinkverbindungen über Komplexbildung (Bildung von Tetraamminzink-Komplexen), normale Reinigungsmittel reichen dafür nicht aus.
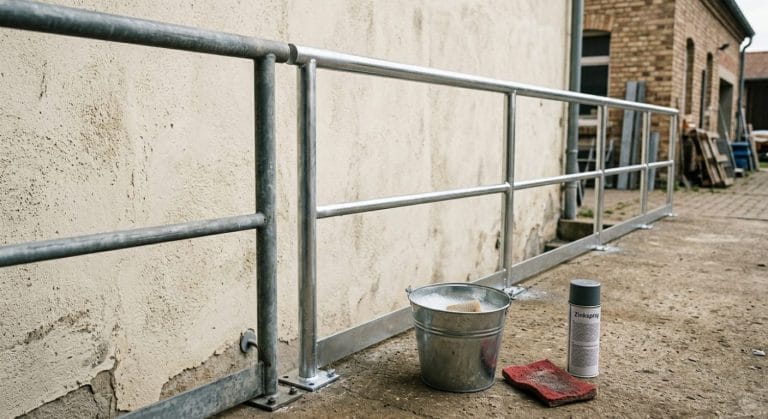
In der Praxis wird die Lösung je nach Bauteilgröße unterschiedlich aufgebracht: Kleinere und mittelgroße Werkstücke werden häufig kurz eingetaucht oder mit einem laugenbeständigen Schwamm bzw. einer Bürste abgewaschen, große Flächen und Stahlkonstruktionen im Niederdruck-Sprühverfahren behandelt. Entscheidend ist in beiden Fällen eine ausreichende Einwirkzeit, damit sich die Tetraamminzink-Komplexe vollständig bilden können, bevor mit klarem Wasser gründlich nachgespült wird.

Wofür das Verfahren eingesetzt wird
Vorbereitung verzinkter Stahlkonstruktionen
Vor dem Beschichten feuerverzinkter Bauteile (Zinkschichtdicke meist 45–150 µm nach DIN EN ISO 1461) ist die Behandlung häufig notwendig, um eine dauerhafte Haftung des nachfolgenden Anstrichs sicherzustellen.
Industrielle Metallverarbeitung
In der Fertigung wird das Verfahren häufig als fester Schritt in die Beschichtungslinie eingebunden, meist unmittelbar vor dem Grundieren, damit gleichbleibende Haftungswerte über die gesamte Charge hinweg sichergestellt sind. Automatisierte Anlagen tauchen die Bauteile dabei in Wannen mit der ammoniakalischen Lösung, bevor sie über eine Spülstrecke laufen.
Sanierung älterer Zinkbauteile
Bei der Renovierung älterer, verzinkter Bauteile hilft die Behandlung, über Jahre angesammelte Zinksalze, Fett- und Schmutzrückstände vollständig zu entfernen, bevor eine Neubeschichtung aufgebracht wird – eine unzureichende Vorbehandlung ist einer der häufigsten Gründe, warum Beschichtungen auf Altbestand vorzeitig abblättern. Wie die Netzmittelwäsche an verzinktem Stahl angewendet wird und was danach folgt, steht im Beitrag Zink und verzinkter Stahl: reinigen und beschichten.
Richtige Anwendung
- Nur für Zink und verzinkten Stahl: Bei anderen Metallen vorher die Verträglichkeit prüfen, da Ammoniak auch Kupfer und Kupferlegierungen angreift und dort selbst Korrosionsschäden verursachen kann – im Zweifel an einer unauffälligen Stelle testen
- Arbeitsweise nach Verarbeitungsanleitung: Die Reiniger werden je nach Produkt verdünnt – eine gängige Anleitung nennt ein Verhältnis von 1:1 mit Wasser. Die Fläche mit Schleifvlies oder Schleifschwamm einschleifen, bis ein grauer Schaum entsteht. Diesen etwa 10 Minuten einwirken lassen, anschließend gründlich mit Wasser abspülen und trocknen lassen (Produktangaben nach Verarbeitungsanleitung eines Fachhändlers, Stand 20.09.2026).
- Gründlich nachspülen: Ammoniakrückstände können sonst die Haftung der neuen Beschichtung stören und im Beschichtungsfilm zu Blasenbildung führen – am besten mit klarem, kalkarmem Wasser nachspülen
- Vollständig trocknen lassen: Vor der Beschichtung sicherstellen, dass keine Restfeuchte vorhanden ist, da eingeschlossene Feuchtigkeit unter der neuen Beschichtung erneut Zinksalze bilden kann
- Zeitnah weiterverarbeiten: Frisch gereinigte Oberflächen zügig grundieren, da sich an der blanken Zinkoberfläche sonst bereits innerhalb weniger Stunden erneut eine dünne Oxidschicht bilden kann, die die Haftung mindert
Abgrenzung zu ähnlichen Verfahren
Ammoniakalische Netzmittelwäsche vs. Entfetten
Entfetten (siehe Entfetten) ist ein allgemeinerer Reinigungsschritt für verschiedene Metalluntergründe, während die ammoniakalische Netzmittelwäsche spezifisch über Komplexbildung auf Zinkoberflächen und deren typische Zinksalzbildung abgestimmt ist.
Ammoniakalische Netzmittelwäsche vs. Anfasmaschine
Eine Anfasmaschine (siehe Anfasmaschine) bearbeitet Oberflächen mechanisch, während die Netzmittelwäsche ein rein chemisches Reinigungsverfahren ist – beide können je nach Anwendungsfall kombiniert werden.
Sicherheit, Lagerung und Entsorgung
Arbeitsschutz
Ammoniak ist bei Konzentrationen ab etwa 25 ppm reizend für Augen und Atemwege (AGW-Wert 20 ppm nach TRGS 900) – Schutzbrille, chemikalienbeständige Handschuhe und bei Innenraumarbeit ausreichende Belüftung sind Pflicht. Bei längerer Exposition kann Atemschutz notwendig sein.
Lagerung
Ammoniakalische Lösungen kühl, dicht verschlossen und getrennt von Säuren lagern, da bei Vermischung Ammoniumsalze und teils gefährliche Dämpfe entstehen können.
Entsorgung
Verbrauchte Reinigungslösung als gefährlicher Abfall über die Schadstoffsammelstelle entsorgen, nicht in den normalen Abfluss, da Ammoniak in Kläranlagen die biologische Reinigungsstufe belasten kann.