Verzinkter Stahl lässt sich beschichten, aber nicht mit jedem Anstrich. Der Zinküberzug muss zuerst von Zinksalzen, Fett und Schmutz befreit werden; dafür ist die Ammoniakalische Netzmittelwäsche das geeignete Verfahren. Danach folgt eine für Zink zugelassene Grundierung, üblicherweise eine Epoxidharz- oder eine modifizierte Alkydharz-Grundierung.
Dieser Beitrag behandelt ausschließlich Zink und verzinkten Stahl als eigenen Werkstoff. Unlegierten Stahl, blankes Eisen und angerostete Bauteile behandelt der Beitrag Metall streichen und Rostschutz: der richtige Lackaufbau; die Untergründe verhalten sich chemisch unterschiedlich und brauchen eine unterschiedliche Vorbereitung.
Warum Farbe auf Zink nicht hält
Ein Anstrich scheitert selten an der Farbe, fast immer am Untergrund.
Die Zinksalzschicht. An der Luft bildet Zink zunächst Zinkoxid, daraus unter Feuchtigkeit Zinkhydroxid und mit dem Kohlendioxid der Luft basisches Zinkcarbonat. So baut sich die schützende Zinkpatina auf. Bleibt die Reaktion auf der Stufe des Hydroxids stehen, liegt Weißrost auf der Fläche; er zerstört die Bindemittel der Beschichtung, der Anstrich platzt ab.
Fett und Öl. Verzinkte Bauteile verlassen das Werk je nach Auftrag chemisch passiviert, phosphatiert oder geölt, mit baustellenüblichen Mitteln nicht sicher zu erkennen. Schon geringste ölige Rückstände stören die Haftfestigkeit.
Die falsche Bindemittelbasis. Zwischen Zink und Alkydharz läuft eine chemische Reaktion ab, die zu Haftungsverlust und Versprödung führt. Normale Alkydharz-Grundierungen und -Lacke sind für Zink ungeeignet.
Die Oberfläche selbst. Feuerverzinkte Flächen sind je nach Verfahren glatt und dicht, dem Anstrich fehlt die mechanische Verzahnung.
Entscheidend ist deshalb ein Satz aus dem Datenblatt: Die Eignung eines Beschichtungsstoffs für Zink oder feuerverzinkten Stahl muss vom Hersteller ausdrücklich bestätigt sein.
Weißrost und Zinkkorrosion erkennen
Zink schützt Stahl, weil es unedler ist als Eisen: Wird der Überzug verletzt, opfert sich das Zink und korrodiert zuerst. Das funktioniert nur, solange Zink vorhanden ist.
Die ungestörte Oberfläche überzieht sich mit einer dichten Schicht aus basischem Zinkcarbonat, der Zinkpatina. Sie ist hell- bis dunkelgrau, glatt und ein guter Beschichtungsträger; ihre Bildung dauert je nach den Verhältnissen einige Tage bis mehrere Monate. Erkennbar daran, dass die anfangs glänzende, blumige Zinkoberfläche ihren Glanz verliert.
Weißrost entsteht, wenn Wasser auf der Fläche steht und gleichzeitig der Luftzutritt fehlt, also kein Kohlendioxid an die Oberfläche kommt. Klassische Fälle sind gestapelte Bleche, abgedeckte Bauteile, Fugen und Kondenswasser. Es bilden sich weiße, lockere, voluminöse Schichten aus Zinkhydroxid, Zinkoxid und Zinkcarbonat. Sie schützen nicht, sie behindern die Beschichtung.
- Weißlich-mehliger Abrieb auf dem Finger: leichter Weißrost. Er kann sich mit der Zeit wieder in Zinkcarbonat umwandeln, vor einer Beschichtung ist er trotzdem zu entfernen.
- Dicke, kreidige, blätternde Beläge: stärkere Weißrostbildung. Sie greift die Zinkschicht stark an, im ungünstigen Fall bis zur Zerstörung.
- Braune Durchrostungen: Der Zinküberzug ist örtlich durchbrochen, der Stahl rostet.
Reinigen und Entfetten: Netzmittelwäsche, alkalische Reiniger, Klarspülen
Bei neuem, werkseitig behandeltem Material steht am Anfang die Entfettung mit einem Lösemittelreiniger, erst danach folgt die ammoniakalische Netzmittelwäsche. Die Reihenfolge zählt, weil die Wäsche wasserbasiert arbeitet und Öl- und Fettreste nicht aufnimmt.
Für die Netzmittelwäsche hat sich ein einfaches Rezept bewährt: 10 Liter Wasser, 0,5 Liter 25-prozentiger Salmiakgeist und ein Spritzer eines nicht rückfettenden Haushaltsreinigers. Reinigungsmittel auf Seifenbasis sind prinzipiell ungeeignet. Die Lösung wird aufgetragen und mit einem Kunststoffvlies in schleifenden Bewegungen gewaschen, danach gründlich mit reichlich sauberem Wasser nachgespült.
Wer ein Fertigprodukt verwendet, hält sich an die Herstellerangabe. Sie lautet bei einem Zinkreiniger aus dem Fachhandel: 1:1 mit Wasser verdünnen, mit rotem Schleifvlies mehrfach gründlich schrubben, den feinen grauen Schaum etwa zehn Minuten einwirken lassen, anschließend gründlich mit Wasser abwaschen. Die Fläche bleibt während der Einwirkzeit nass. Das Vlies muss weich sein, damit Zinksalze abgetragen werden und nicht die Verzinkung selbst.
Nach dem Klarspülen und Trocknen folgt der letzte Gang, das Entfetten mit einem alkalischen Entfetter und Anlauger.
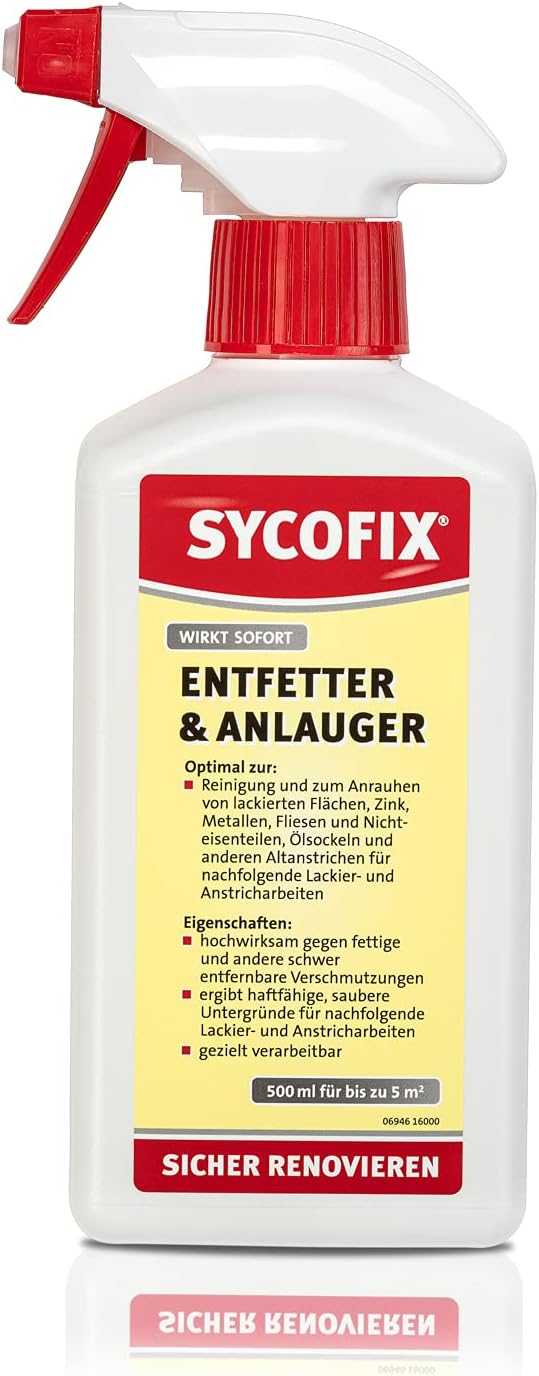
Der Entfetter und Anlauger kostet 9,10 Euro bei 4,4 Sternen aus 490 Bewertungen (Produktdaten, Stand 15.09.2026). Der Entfetter ersetzt die Netzmittelwäsche nicht; er nimmt Fett- und Silikonreste auf, die nach dem Spülen noch auf der Fläche liegen. Danach gilt: vollständig trocknen lassen, auch in Fugen und Spalten. Und die Wäsche gehört auf den Tag, an dem der erste Auftrag erfolgt. Warten Sie zu lange, bilden sich neue Zinksalze und die Vorarbeit war umsonst.
Wann angeschliffen oder gesweept werden muss
Nach den Arbeitsblättern zum Feuerverzinken ist feuerverzinkter Stahl mindestens durch Sweep-Strahlen vorzubereiten, wie die Normenreihe DIN EN ISO 12944 beschreibt. Sweep-Strahlen ist ein schonendes Strahlen: Zinksalze und Verunreinigungen werden abgetragen und die Fläche erhält Struktur, ohne dass der Zinküberzug verschwindet.
Ohne Strahlanlage gilt die Regel: Die Vorbereitung soll Zinksalze abtragen, nicht Zink. Ein weiches Kunststoff-Schleifvlies in Verbindung mit der Netzmittelwäsche leistet das. Grobe Schleifscheiben, Fächerschleifer und Drahtbürsten gehören nicht auf den intakten Zinküberzug; sie tragen die Schutzschicht ab und hinterlassen eine dünne, glänzende Restzinkschicht mit deutlich geringerer Wirkung.
Feuerverzinkung und galvanische Verzinkung sind nicht dasselbe. Einfache galvanische Verzinkungen sind zu dünn und können durch ein Schleifvlies bereits beschädigt werden; dort bleibt nur die chemische Reinigung.
Bei ganz frisch verzinkten Bauteilen ist Geduld gefragt: Solange die Oberfläche glänzt und keine Deckschicht ausgebildet ist, ist das Material nicht zuverlässig beschichtbar. Lassen Sie es einige Wochen im Freien bewittern.
Der Schichtaufbau bei verzinktem Stahl
Korrosionsschutz von Stahlbauten durch Beschichtungssysteme regelt DIN EN ISO 12944 Teil 1 bis 9; Teil 5 beschreibt Flüssigbeschichtungen auf feuerverzinktem Stahl. Ein System aus Feuerverzinkung nach DIN EN ISO 1461 plus organischer Beschichtung heißt Duplex-System, der Begriff ist unter anderem in DIN 55633 definiert.
Der Nutzen ist doppelt: Verzinkte Bauteile lassen sich farblich gestalten, und die Schutzdauer liegt im Regelfall deutlich über der Summe der Einzelschutzdauern von Verzinkung und Beschichtung; der Verlängerungsfaktor liegt je nach System zwischen 1,2 und 2,5. Beschädigungen der Beschichtung bleiben ohne Unterrostung, weil der Zinküberzug den freigelegten Stahl weiter schützt.
Für die erste Schicht auf Zink haben sich modifizierte Alkydharzprodukte sowie zwei-komponentige Epoxidharz- und PUR-Grundierungen bewährt, lösemittel- oder wasserverdünnbar. Ein Beschichtung genannter Aufbau aus Grundierung und Decklack ist nur so gut wie sein Haftgrund.
Für kleine Flächen und Ausbesserungen ist eine schnell trocknende Epoxid-Grundierung aus der Sprühdose praktikabel. Der Hersteller bestätigt gute Haftung auf Eisen, Stahl, verzinktem Stahl und Aluminium; verarbeitbar mit oder ohne Anschliff und nass in nass, überlackierbar mit allen gängigen Decklacken.

Bei hoher Korrosionsbelastung kommt als erste Schicht eine Zinkstaubfarbe in Frage. Solche Produkte enthalten mehr als 90 Prozent Zinkstaub im Gesamtpigment und erfüllen die Anforderungen der DIN EN ISO 1461. Ein Hersteller nennt als Richtwerte eine maximale Trockenschichtdicke von 150 Mikrometern, staubtrocken nach etwa einer Stunde, durchgetrocknet über Nacht und eine Untergrundtemperatur von 5 bis 40 Grad Celsius. Maßgeblich ist immer das Merkblatt des konkreten Produkts.
Ausbessern von beschädigter Verzinkung mit Zinkspray
Fehlstellen entstehen beim Transport, bei der Montage, beim Bohren, Schweißen oder Schleifen. DIN EN ISO 1461 regelt die Ausbesserung: Die Summe der auszubessernden Bereiche darf 0,5 Prozent der Gesamtoberfläche eines Einzelteils nicht überschreiten, ein einzelner Bereich höchstens 10 Quadratzentimeter. Sind die Bereiche größer, muss das Bauteil neu verzinkt werden.
Die Stelle muss frei von Verschmutzungen und Korrosionsprodukten sein; als Vorbereitung kommen partielles maschinelles Schleifen nach DIN EN ISO 12944 Teil 4 oder lokales Strahlen in Frage. Die Ausbesserung mit Zinkstaubbeschichtungen mittels Pinsel ist praxisbewährt und wird empfohlen; die Schicht soll mit dem intakten Zinküberzug überlappen.
Zinksprays sind nach dem Arbeitsblatt zur fachgerechten Ausbesserung für Fehlstellen in der Verzinkung in der Regel ungeeignet. Das ist kein Widerspruch zur Praxis, sondern eine Frage des Anspruchs: Für einen Kratzer, der beim Anschrauben eines Geländers entstanden ist, leistet ein Zinkspray gute Dienste; als Ersatz für eine normgerechte Ausbesserung größerer Fehlstellen taugt es nicht. Es ist nach wenigen Minuten staubtrocken, in weniger als einer Stunde grifffest und enthält nach dem Trocknen über 90 Prozent reines Zink, das als Opfermetall den freigelegten Stahl schützt.

Rostet der Stahl an der durchbrochenen Stelle bereits, muss der Rost vor dem Neuaufbau weg. Auf kleinen, gut zugänglichen Flächen leistet ein Rostentferner auf Gelbasis die Arbeit; das Gel bleibt liegen, wo es wirken soll, und trocknet langsamer aus, wenn Sie eine Folie darüberlegen. Solche Produkte gehören auf die rostige Stelle, nicht auf die intakte Verzinkung ringsum.

Danach folgt ein Rostschutzprimer, der ausdrücklich zur Nachbehandlung von Rost-Umwandler-Produkten angeboten wird und die Grundlage für alle weiteren Arbeiten bildet.

Er ersetzt die Grundierung nicht: Über die versiegelte Stelle kommt der Aufbau aus zinkverträglicher Grundierung und Decklack.
Welche Produkte für welche Fläche
| Fläche | Zustand | Vorbereitung | Passendes Produkt |
|---|---|---|---|
| Geländer, Toranlage, Zaun, feuerverzinkt | Zinkpatina, Fett- oder Ölreste möglich | Lösemittelentfettung, Netzmittelwäsche, Klarspülen, Entfetten | Entfetter und Anlauger, dann Epoxid-Grundierung |
| Dachrinne, Traufe, Verblechung aus Zink oder Titanzink | glatte, mattgraue Oberfläche | Reinigung, Netzmittelwäsche, Klarspülen | Haftgrund für Zink, kein Zinkspray |
| Verzinktes Bauteil mit Kratzern aus Transport und Montage | kleine Fehlstellen bis 10 Quadratzentimeter | Reinigen, Anschliff, Ausbesserung mit dem intakten Überzug überlappend | Zinkspray als Notlösung, besser Zinkstaubfarbe |
| Fehlstelle mit Rost am freigelegten Stahl | Rost hat den Zinküberzug durchbrochen | Rost entfernen, Stelle säubern | Rostentferner-Gel, Rostprimer, dann Grundierung und Decklack |
| Fläche mit Weißrost | weiße, lockere Beläge | Belag abwaschen, Netzmittelwäsche, vollständig trocknen | keine Beschichtung vor der Reinigung |
| Stahlträger und Tragwerk, feuerverzinkt, außen | intakter, abgewitterter Überzug, hohe Belastung | Sweep-Strahlen oder Netzmittelwäsche, Entfetten | Zinkstaubfarbe oder Epoxid-Grundierung, Decklack |
| Galvanisch verzinkte Kleinteile | dünne Zinkschicht, nicht schleiffähig | nur chemische Reinigung | zinkverträglicher Haftgrund, kein Schleifvlies |
| Bestehende, gut haftende Beschichtung auf Zink | intakt, matt, angeschliffen | Anschliff und Entfetten | zinkverträgliche Grundierung, Decklack |
Die Tabelle ersetzt keine Systemempfehlung. Prüfen Sie das technische Merkblatt des Produkts, das Sie tatsächlich verwenden.
Was der Aufwand bestimmt
Art und Umfang der Oberflächenvorbereitung hängen nach den Arbeitsblättern zum Feuerverzinken von vier Größen ab: vom Oberflächenzustand der Verzinkung, vom aufzubringenden Beschichtungsstoff, von der späteren Korrosionsbelastung mit Korrosivitätskategorie und erwarteter Schutzdauer sowie von der technischen Durchführbarkeit.
- Frisch verzinktes Material kostet Zeit: Es muss zuerst bewittern, und die Netzmittelwäsche ist ein zusätzlicher Arbeitsgang.
- Abgewittertes Zink mit ausgebildeter Patina ist der günstigere Fall: reinigen, entfetten, grundieren, decken.
- Fehlstellen und Rostnester sind Einzelstellen und kosten überproportional Zeit, weil Vorbereitung, Rostbehandlung und Ausbesserung eigene Schritte sind.
- Dachrinnen und Traufen sind schwer zugänglich; Gerüst, Leiter und Absturzsicherung schlagen stärker zu Buche als Material.
- Eine Bestandsbeschichtung muss vor dem Neuaufbau auf Haftung geprüft werden; blättert sie, kommt zum Beschichten noch der Abtrag hinzu.
Für die Einschätzung des Arbeitsaufwands rechnen wir mit 50 bis 80 Euro je Arbeitsstunde. Das ist eine Rechnung, keine Preisliste; die Sätze und die Flächenleistung vor Ort entscheiden. Rechnen Sie mit mindestens zwei Arbeitsgängen an zwei aufeinanderfolgenden Tagen: erst Reinigung und Netzmittelwäsche mit Trocknung, dann Grundierung und Decklack.
Typische Fehler
| Fehler | Folge | Abhilfe |
|---|---|---|
| Ohne Reinigung direkt auf das Zink streichen | Haftungsverlust, großflächige Abplatzung | Netzmittelwäsche, Klarspülen, vollständig trocknen |
| Normaler Alkydharzlack als Grundierung | chemische Reaktion zwischen Zink und Alkydharz, Versprödung, Abplatzung | modifizierte Alkydharz-, 2K-Epoxid- oder 2K-PUR-Produkte verwenden |
| Öl- und Fettreste aus der Werkbehandlung übersehen | Haftstörung schon durch geringste Rückstände | zuerst Lösemittelreiniger, danach Netzmittelwäsche |
| Weißrost einfach überstreichen | Bindemittel wird zerstört, der Anstrich platzt ab | Weißrost abwaschen, Fläche neu vorbereiten |
| Grobe Schleifscheibe oder Drahtbürste auf dem Zinküberzug | Zinkschicht abgetragen, Korrosionsschutz verringert | weiches Kunststoff-Schleifvlies verwenden |
| Nach dem Klarspülen sofort grundieren | Restfeuchte in Fugen und Spalten | Trocknung sicherstellen, besonders in Fugen |
| Netzmittelwäsche Tage vor dem ersten Auftrag | neue Zinksalze auf der vorbereiteten Fläche | Wäsche und erster Auftrag am selben Tag |
| Glänzend frisches Zink sofort beschichten | keine Deckschicht ausgebildet, schlechte Haftung | einige Wochen bewittern lassen |
Fazit
Zink ist kein schwieriger Untergrund, aber ein eigener. Wer die Reihenfolge einhält, bekommt einen Anstrich, der hält: erst entfetten, dann ammoniakalische Netzmittelwäsche mit weichem Vlies, gründlich klarspülen, vollständig trocknen, alkalisch nachentfetten und noch am selben Tag grundieren. Als erste Schicht kommen modifizierte Alkydharzprodukte oder zwei-komponentige Epoxidharz- und PUR-Grundierungen in Frage, deren Eignung für Zink das Datenblatt bestätigt. Fehlstellen bis 10 Quadratzentimeter lassen sich ausbessern, größere Bereiche gehören in die Verzinkerei. Wer diesen Aufwand scheut, sollte die Fläche unlackiert lassen: Eine intakte Verzinkung schützt den Stahl auch ohne Anstrich.
Häufige Fragen
Ob im Einzelfall Entroster und Schleifvlies nötig sind, klärt auch der Vor-dem-Streichen-Assistent.